| MOQ: | 1TONA |
| Cena: | 800-1000 USD/Ton |
| standardowe opakowanie: | W wiązkach lub w drewnianych skrzyniach. |
| Okres dostawy: | 20-30 dni na produkty |
| metoda płatności: | L/C, D/A, D/P, T/T |
| Wydajność dostaw: | 60000 ton / ton rocznie |
![]()
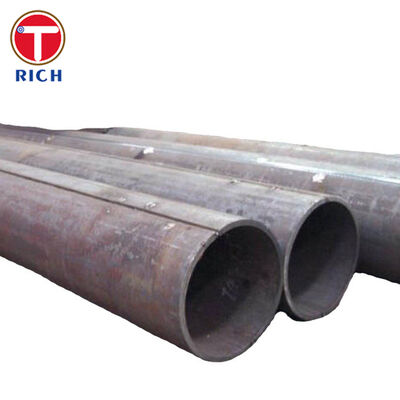
Stalowa rura spawana metodą elektrycznego spawania łukowego pod topnikiem ASTM A672 jest produkowana z blachy stalowej jakości kotłowej, przy użyciu procesu elektrycznego spawania łukowego pod topnikiem z materiałem dodatkowym. Jest przeznaczona głównie do pracy pod wysokim ciśnieniem w umiarkowanych temperaturach, gdzie wymagane są duże średnice zewnętrzne, kontrolowane właściwości mechaniczne i zweryfikowana szczelność spoin.
ASTM A672/A672M wykorzystuje system oznaczeń Klasy i Typu. Typ identyfikuje specyfikację blachy kotłowej użytej do produkcji rury, podczas gdy Klasa określa stan obróbki cieplnej rury oraz czy wymagane są badania radiograficzne i próby ciśnieniowe. Typowe materiały obejmują gatunki blach ze stali węglowej ASTM A515 i gatunki blach ze stali węglowej drobnoziarnistej ASTM A516.
Norma nominalnie obejmuje rury spawane metodą elektrycznego spawania łukowego pod topnikiem o średnicy zewnętrznej 400 mm i większej oraz grubości ścianki do 75 mm. Inne wymiary mogą być produkowane, gdy spełnione są wszystkie odpowiednie wymagania ASTM A672.
| Pozycja | Specyfikacja |
|---|---|
| Produkt | Stalowa rura spawana metodą elektrycznego spawania łukowego pod topnikiem |
| Norma | ASTM A672/A672M |
| Proces produkcji | Elektryczne spawanie łukowe pod topnikiem z materiałem dodatkowym |
| Materiał bazowy | Blacha stalowa węglowa lub stopowa jakości kotłowej |
| Typowe gatunki | B60, B65, B70, C60, C65, C70, D70 i inne gatunki ASTM A672 |
| Typowe klasy | Klasa 10–13, 20–23, 30–33, 40–43, 50–53 |
| Średnica zewnętrzna | Nominalnie 400 mm i większa |
| Grubość ścianki | Do 75 mm |
| Długość | 1–12 m, konfigurowalna zgodnie z wymaganiami projektu |
| Koniec rury | Gładki, ścięty lub obrobiony |
| Tolerancja wymiarowa | Zgodnie z ASTM A672/A672M i specyfikacją zakupu |
| Prostoliniowość | Kontrolowana zgodnie z obowiązującymi wymaganiami produkcyjnymi i projektowymi |
| Stan powierzchni | Stan po spawaniu, śrutowany, surowy, malowany lub powlekany zgodnie ze specyfikacją |
| Obróbka cieplna | Brak, odprężanie, normalizowanie, normalizowanie i odpuszczanie lub hartowanie i odpuszczanie w zależności od Klasy |
| Badanie spoiny | Zgodnie z określoną Klasą ASTM A672 |
| Próba ciśnieniowa | Zgodnie z określoną Klasą ASTM A672 |
| Certyfikacja | EN 10204 3.1 / dostępna dokumentacja odbiorowa specyficzna dla projektu |
ASTM A672 nie definiuje produktu wyłącznie na podstawie wytrzymałości materiału. Każda rura jest zamawiana z użyciem typu materiału wraz z klasą produkcyjną.
Na przykład:
Typ B60 jest produkowany z blachy kotłowej ASTM A515 Typ 60.
Typ B65 jest produkowany z blachy ASTM A515 Typ 65.
Typ B70 jest produkowany z blachy ASTM A515 Typ 70.
Typ C60 jest produkowany z drobnoziarnistej blachy kotłowej ASTM A516 Typ 60.
Typ C65 jest produkowany z drobnoziarnistej blachy kotłowej ASTM A516 Typ 65.
Typ C70 jest produkowany z drobnoziarnistej blachy kotłowej ASTM A516 Typ 70.
Ten system pozwala na oddzielne określenie wytrzymałości materiału, obróbki cieplnej, badania spoin i prób ciśnieniowych zgodnie z warunkami eksploatacji.
Rury ASTM A672 są produkowane metodą elektrycznego spawania łukowego pod topnikiem. Jakość spoiny może być weryfikowana badaniem radiograficznym w zależności od zamówionej Klasy.
Klasy kończące się na 1 lub 2, takie jak Klasa 11, 12, 21, 22, 31 i 32, obejmują wymagania badań radiograficznych określone przez ASTM A672.
Jest to szczególnie ważne w przypadku rurociągów ciśnieniowych o dużej średnicy, ponieważ spoina wzdłużna staje się krytycznym elementem rury utrzymującym ciśnienie.
ASTM A672 przewiduje specyficzne Klasy dla różnych warunków termicznych:
| Seria Klas | Obróbka cieplna |
|---|---|
| 10–13 | Brak obróbki cieplnej rury |
| 20–23 | Odprężanie |
| 30–33 | Normalizowanie |
| 40–43 | Normalizowanie i odpuszczanie |
| 50–53 | Hartowanie i odpuszczanie |
Odpowiednią Klasę należy wybrać zgodnie z typem blachy bazowej, temperaturą pracy, kodem projektowym i wymaganymi właściwościami mechanicznymi.
Testy produkcyjne obejmują próbę rozciągania partii gotowych rur oraz próbę zginania spoiny z prowadzeniem poprzecznym. Testy te weryfikują zarówno właściwości mechaniczne rury, jak i integralność oraz plastyczność złącza spawanego.
Analiza chemiczna jest również kontrolowana dla blachy kotłowej i naniesionego spoiwa, zgodnie z wymaganiami obowiązującej specyfikacji.
Częstym problemem przy zamówieniach rur ASTM A672 jest podawanie tylko typu, pomijając Klasę. Klasa bezpośrednio wpływa na obróbkę cieplną, badanie radiograficzne i próbę hydrostatyczną.
Produkujemy i dokumentujemy produkt zgodnie z pełnym oznaczeniem wymaganym w zamówieniu, takim jak:
ASTM A672 B60 Klasa 12
ASTM A672 C60 Klasa 22
ASTM A672 C65 Klasa 22
ASTM A672 C70 Klasa 32
Typ, Klasa, numer wytopu blachy, procedura spawania, stan obróbki cieplnej i protokoły odbioru mogą być dzięki temu śledzone w dokumentacji produkcyjnej.
ASTM A672 wymaga blachy jakości kotłowej, a nie zwykłej blachy konstrukcyjnej.
Materiały blach mogą być kontrolowane zgodnie z oznaczoną specyfikacją blachy ASTM, w tym ASTM A515/A515M, ASTM A516/A516M, ASTM A537/A537M i innymi materiałami dopuszczonymi przez ASTM A672.
Certyfikaty materiałowe mogą zawierać:
Specyfikację i typ blachy
Numer wytopu
Analizę chemiczną
Właściwości mechaniczne
Grubość blachy
Stan obróbki cieplnej
Partię produkcyjną rur
Zapewnia to identyfikowalność między dostarczoną blachą kotłową a gotową rurą EFW.
Różne projekty wymagają różnych poziomów kontroli spoin i weryfikacji ciśnienia. ASTM A672 pozwala na zdefiniowanie tych wymagań poprzez oznaczenie Klasy, zamiast stosowania tej samej konfiguracji kontroli do każdej rury.
Na przykład:
| Klasa | Obróbka cieplna | Radiografia | Próba ciśnieniowa |
|---|---|---|---|
| 10 | Brak | Nie | Nie |
| 11 | Brak | Tak | Nie |
| 12 | Brak | Tak | Tak |
| 13 | Brak | Nie | Tak |
| 20 | Odprężanie | Nie | Nie |
| 21 | Odprężanie | Tak | Nie |
| 22 | Odprężanie | Tak | Tak |
| 23 | Odprężanie | Nie | Tak |
| 30 | Normalizowanie | Nie | Nie |
| 31 | Normalizowanie | Tak | Nie |
| 32 | Normalizowanie | Tak | Tak |
| 33 | Normalizowanie | Nie | Tak |
| 40 | Normalizowanie i odpuszczanie | Nie | Nie |
| 41 | Normalizowanie i odpuszczanie | Tak | Nie |
| 42 | Normalizowanie i odpuszczanie | Tak | Tak |
| 43 | Normalizowanie i odpuszczanie | Nie | Tak |
| 50 | Hartowanie i odpuszczanie | Nie | Nie |
| 51 | Hartowanie i odpuszczanie | Tak | Nie |
| 52 | Hartowanie i odpuszczanie | Tak | Tak |
| 53 | Hartowanie i odpuszczanie | Nie | Tak |
Pozwala to na dokładne dopasowanie zakresu kontroli do projektu systemu ciśnieniowego i specyfikacji projektu.
| Norma | Opis |
|---|---|
| ASTM A672/A672M | Stalowa rura spawana metodą elektrycznego spawania łukowego pod topnikiem do pracy pod wysokim ciśnieniem w umiarkowanych temperaturach |
| ASTM A20/A20M | Ogólne wymagania dotyczące blach stalowych do kotłów |
| ASTM A515/A515M | Blacha stalowa węglowa do kotłów do pracy w temperaturach pośrednich i wyższych |
| ASTM A516/A516M | Blacha stalowa węglowa do kotłów do pracy w temperaturach umiarkowanych i niższych |
| EN 10217-5 | Stalowe rury spawane łukiem pod topnikiem do celów ciśnieniowych |
| JIS G3456 | Rury stalowe węglowe do pracy w podwyższonych temperaturach |
| GOST 10706 | Podłużne rury stalowe spawane elektrycznie |
| GB/T 9711 | Rury stalowe do systemów transportu rurociągowego |
Wymienione powyżej normy EN, JIS, GOST i GB są odniesieniami do zakupu powiązanych produktów ciśnieniowych lub spawanych rur i nie powinny być uważane za bezpośrednie odpowiedniki materiałowe ASTM A672. Zamiana materiału powinna być zatwierdzona zgodnie z kodem projektowym i specyfikacją projektu.
Stalowa rura spawana metodą elektrycznego spawania łukowego pod topnikiem ASTM A672 może być stosowana jako główny kolektor dystrybucji pary o dużej średnicy w przemysłowych systemach kotłowych i procesowych.
W tym zastosowaniu rura transportuje parę pod ciśnieniem między systemem wytwarzania pary a urządzeniami procesowymi poniżej. Typ materiału, grubość ścianki, obróbka cieplna, badanie spoin i próby ciśnieniowe powinny być dobierane zgodnie z temperaturą projektową, ciśnieniem projektowym i obowiązującym kodem rurociągowym.
Poniższa tabela przedstawia reprezentatywne wymagania analizy wytopu dla pięciu powszechnie określanych gatunków ASTM A672. Gatunki ASTM A672 czerpią swoje wymagania chemiczne z odpowiedniej specyfikacji blachy kotłowej.
Wartości podano w procentach wagowych. Limity węgla podane poniżej opierają się na grubości blachy nieprzekraczającej 25 mm, chyba że zaznaczono inaczej.
| Typ ASTM A672 | Odpowiadająca blacha | C maks. % | Mn % | P maks. % | S maks. % | Si % |
|---|---|---|---|---|---|---|
| B60 | ASTM A515 Gr.60 | 0.24 | 0.90 maks. | 0.025 | 0.025 | 0.15–0.40 |
| B65 | ASTM A515 Gr.65 | 0.28 | 0.90 maks. | 0.025 | 0.025 | 0.15–0.40 |
| B70 | ASTM A515 Gr.70 | 0.31 | 1.20 maks. | 0.025 | 0.025 | 0.15–0.40 |
| C60 | ASTM A516 Gr.60 | 0.21 | 0.60–0.90 | 0.025 | 0.025 | 0.15–0.40 |
| C65 | ASTM A516 Gr.65 | 0.24 | 0.85–1.20 | 0.025 | 0.025 | 0.15–0.40 |
| Typ ASTM A672 | Odpowiadający typ blachy | Wytrzymałość na rozciąganie MPa | Granica plastyczności min. MPa | Wydłużenie w 50 mm min. |
|---|---|---|---|---|
| B60 | ASTM A515 Gr.60 | 415–550 | 220 | 25% |
| B65 | ASTM A515 Gr.65 | 450–585 | 240 | 23% |
| B70 | ASTM A515 Gr.70 | 485–620 | 260 | 21% |
| C60 | ASTM A516 Gr.60 | 415–550 | 220 | 25% |
| C65 | ASTM A516 Gr.65 | 450–585 | 240 | 23% |
![]()
![]()
![]()
![]()
O: producent, możemy również handlować.
O: Ogólnie rzecz biorąc, jest to 10-15 dni, jeśli towary są w magazynie, lub 30-40 dni, jeśli towary nie są w magazynie, w zależności od ilości.
O: Tak, możemy zaoferować próbkę bezpłatnie, ale musisz pokryć koszt frachtu.
O: Płatność=2000 USD, 30% T/T z góry, saldo przed wysyłką.
Jeśli masz inne pytanie, skontaktuj się ze mną.
| MOQ: | 1TONA |
| Cena: | 800-1000 USD/Ton |
| standardowe opakowanie: | W wiązkach lub w drewnianych skrzyniach. |
| Okres dostawy: | 20-30 dni na produkty |
| metoda płatności: | L/C, D/A, D/P, T/T |
| Wydajność dostaw: | 60000 ton / ton rocznie |
![]()
Stalowa rura spawana metodą elektrycznego spawania łukowego pod topnikiem ASTM A672 jest produkowana z blachy stalowej jakości kotłowej, przy użyciu procesu elektrycznego spawania łukowego pod topnikiem z materiałem dodatkowym. Jest przeznaczona głównie do pracy pod wysokim ciśnieniem w umiarkowanych temperaturach, gdzie wymagane są duże średnice zewnętrzne, kontrolowane właściwości mechaniczne i zweryfikowana szczelność spoin.
ASTM A672/A672M wykorzystuje system oznaczeń Klasy i Typu. Typ identyfikuje specyfikację blachy kotłowej użytej do produkcji rury, podczas gdy Klasa określa stan obróbki cieplnej rury oraz czy wymagane są badania radiograficzne i próby ciśnieniowe. Typowe materiały obejmują gatunki blach ze stali węglowej ASTM A515 i gatunki blach ze stali węglowej drobnoziarnistej ASTM A516.
Norma nominalnie obejmuje rury spawane metodą elektrycznego spawania łukowego pod topnikiem o średnicy zewnętrznej 400 mm i większej oraz grubości ścianki do 75 mm. Inne wymiary mogą być produkowane, gdy spełnione są wszystkie odpowiednie wymagania ASTM A672.
| Pozycja | Specyfikacja |
|---|---|
| Produkt | Stalowa rura spawana metodą elektrycznego spawania łukowego pod topnikiem |
| Norma | ASTM A672/A672M |
| Proces produkcji | Elektryczne spawanie łukowe pod topnikiem z materiałem dodatkowym |
| Materiał bazowy | Blacha stalowa węglowa lub stopowa jakości kotłowej |
| Typowe gatunki | B60, B65, B70, C60, C65, C70, D70 i inne gatunki ASTM A672 |
| Typowe klasy | Klasa 10–13, 20–23, 30–33, 40–43, 50–53 |
| Średnica zewnętrzna | Nominalnie 400 mm i większa |
| Grubość ścianki | Do 75 mm |
| Długość | 1–12 m, konfigurowalna zgodnie z wymaganiami projektu |
| Koniec rury | Gładki, ścięty lub obrobiony |
| Tolerancja wymiarowa | Zgodnie z ASTM A672/A672M i specyfikacją zakupu |
| Prostoliniowość | Kontrolowana zgodnie z obowiązującymi wymaganiami produkcyjnymi i projektowymi |
| Stan powierzchni | Stan po spawaniu, śrutowany, surowy, malowany lub powlekany zgodnie ze specyfikacją |
| Obróbka cieplna | Brak, odprężanie, normalizowanie, normalizowanie i odpuszczanie lub hartowanie i odpuszczanie w zależności od Klasy |
| Badanie spoiny | Zgodnie z określoną Klasą ASTM A672 |
| Próba ciśnieniowa | Zgodnie z określoną Klasą ASTM A672 |
| Certyfikacja | EN 10204 3.1 / dostępna dokumentacja odbiorowa specyficzna dla projektu |
ASTM A672 nie definiuje produktu wyłącznie na podstawie wytrzymałości materiału. Każda rura jest zamawiana z użyciem typu materiału wraz z klasą produkcyjną.
Na przykład:
Typ B60 jest produkowany z blachy kotłowej ASTM A515 Typ 60.
Typ B65 jest produkowany z blachy ASTM A515 Typ 65.
Typ B70 jest produkowany z blachy ASTM A515 Typ 70.
Typ C60 jest produkowany z drobnoziarnistej blachy kotłowej ASTM A516 Typ 60.
Typ C65 jest produkowany z drobnoziarnistej blachy kotłowej ASTM A516 Typ 65.
Typ C70 jest produkowany z drobnoziarnistej blachy kotłowej ASTM A516 Typ 70.
Ten system pozwala na oddzielne określenie wytrzymałości materiału, obróbki cieplnej, badania spoin i prób ciśnieniowych zgodnie z warunkami eksploatacji.
Rury ASTM A672 są produkowane metodą elektrycznego spawania łukowego pod topnikiem. Jakość spoiny może być weryfikowana badaniem radiograficznym w zależności od zamówionej Klasy.
Klasy kończące się na 1 lub 2, takie jak Klasa 11, 12, 21, 22, 31 i 32, obejmują wymagania badań radiograficznych określone przez ASTM A672.
Jest to szczególnie ważne w przypadku rurociągów ciśnieniowych o dużej średnicy, ponieważ spoina wzdłużna staje się krytycznym elementem rury utrzymującym ciśnienie.
ASTM A672 przewiduje specyficzne Klasy dla różnych warunków termicznych:
| Seria Klas | Obróbka cieplna |
|---|---|
| 10–13 | Brak obróbki cieplnej rury |
| 20–23 | Odprężanie |
| 30–33 | Normalizowanie |
| 40–43 | Normalizowanie i odpuszczanie |
| 50–53 | Hartowanie i odpuszczanie |
Odpowiednią Klasę należy wybrać zgodnie z typem blachy bazowej, temperaturą pracy, kodem projektowym i wymaganymi właściwościami mechanicznymi.
Testy produkcyjne obejmują próbę rozciągania partii gotowych rur oraz próbę zginania spoiny z prowadzeniem poprzecznym. Testy te weryfikują zarówno właściwości mechaniczne rury, jak i integralność oraz plastyczność złącza spawanego.
Analiza chemiczna jest również kontrolowana dla blachy kotłowej i naniesionego spoiwa, zgodnie z wymaganiami obowiązującej specyfikacji.
Częstym problemem przy zamówieniach rur ASTM A672 jest podawanie tylko typu, pomijając Klasę. Klasa bezpośrednio wpływa na obróbkę cieplną, badanie radiograficzne i próbę hydrostatyczną.
Produkujemy i dokumentujemy produkt zgodnie z pełnym oznaczeniem wymaganym w zamówieniu, takim jak:
ASTM A672 B60 Klasa 12
ASTM A672 C60 Klasa 22
ASTM A672 C65 Klasa 22
ASTM A672 C70 Klasa 32
Typ, Klasa, numer wytopu blachy, procedura spawania, stan obróbki cieplnej i protokoły odbioru mogą być dzięki temu śledzone w dokumentacji produkcyjnej.
ASTM A672 wymaga blachy jakości kotłowej, a nie zwykłej blachy konstrukcyjnej.
Materiały blach mogą być kontrolowane zgodnie z oznaczoną specyfikacją blachy ASTM, w tym ASTM A515/A515M, ASTM A516/A516M, ASTM A537/A537M i innymi materiałami dopuszczonymi przez ASTM A672.
Certyfikaty materiałowe mogą zawierać:
Specyfikację i typ blachy
Numer wytopu
Analizę chemiczną
Właściwości mechaniczne
Grubość blachy
Stan obróbki cieplnej
Partię produkcyjną rur
Zapewnia to identyfikowalność między dostarczoną blachą kotłową a gotową rurą EFW.
Różne projekty wymagają różnych poziomów kontroli spoin i weryfikacji ciśnienia. ASTM A672 pozwala na zdefiniowanie tych wymagań poprzez oznaczenie Klasy, zamiast stosowania tej samej konfiguracji kontroli do każdej rury.
Na przykład:
| Klasa | Obróbka cieplna | Radiografia | Próba ciśnieniowa |
|---|---|---|---|
| 10 | Brak | Nie | Nie |
| 11 | Brak | Tak | Nie |
| 12 | Brak | Tak | Tak |
| 13 | Brak | Nie | Tak |
| 20 | Odprężanie | Nie | Nie |
| 21 | Odprężanie | Tak | Nie |
| 22 | Odprężanie | Tak | Tak |
| 23 | Odprężanie | Nie | Tak |
| 30 | Normalizowanie | Nie | Nie |
| 31 | Normalizowanie | Tak | Nie |
| 32 | Normalizowanie | Tak | Tak |
| 33 | Normalizowanie | Nie | Tak |
| 40 | Normalizowanie i odpuszczanie | Nie | Nie |
| 41 | Normalizowanie i odpuszczanie | Tak | Nie |
| 42 | Normalizowanie i odpuszczanie | Tak | Tak |
| 43 | Normalizowanie i odpuszczanie | Nie | Tak |
| 50 | Hartowanie i odpuszczanie | Nie | Nie |
| 51 | Hartowanie i odpuszczanie | Tak | Nie |
| 52 | Hartowanie i odpuszczanie | Tak | Tak |
| 53 | Hartowanie i odpuszczanie | Nie | Tak |
Pozwala to na dokładne dopasowanie zakresu kontroli do projektu systemu ciśnieniowego i specyfikacji projektu.
| Norma | Opis |
|---|---|
| ASTM A672/A672M | Stalowa rura spawana metodą elektrycznego spawania łukowego pod topnikiem do pracy pod wysokim ciśnieniem w umiarkowanych temperaturach |
| ASTM A20/A20M | Ogólne wymagania dotyczące blach stalowych do kotłów |
| ASTM A515/A515M | Blacha stalowa węglowa do kotłów do pracy w temperaturach pośrednich i wyższych |
| ASTM A516/A516M | Blacha stalowa węglowa do kotłów do pracy w temperaturach umiarkowanych i niższych |
| EN 10217-5 | Stalowe rury spawane łukiem pod topnikiem do celów ciśnieniowych |
| JIS G3456 | Rury stalowe węglowe do pracy w podwyższonych temperaturach |
| GOST 10706 | Podłużne rury stalowe spawane elektrycznie |
| GB/T 9711 | Rury stalowe do systemów transportu rurociągowego |
Wymienione powyżej normy EN, JIS, GOST i GB są odniesieniami do zakupu powiązanych produktów ciśnieniowych lub spawanych rur i nie powinny być uważane za bezpośrednie odpowiedniki materiałowe ASTM A672. Zamiana materiału powinna być zatwierdzona zgodnie z kodem projektowym i specyfikacją projektu.
Stalowa rura spawana metodą elektrycznego spawania łukowego pod topnikiem ASTM A672 może być stosowana jako główny kolektor dystrybucji pary o dużej średnicy w przemysłowych systemach kotłowych i procesowych.
W tym zastosowaniu rura transportuje parę pod ciśnieniem między systemem wytwarzania pary a urządzeniami procesowymi poniżej. Typ materiału, grubość ścianki, obróbka cieplna, badanie spoin i próby ciśnieniowe powinny być dobierane zgodnie z temperaturą projektową, ciśnieniem projektowym i obowiązującym kodem rurociągowym.
Poniższa tabela przedstawia reprezentatywne wymagania analizy wytopu dla pięciu powszechnie określanych gatunków ASTM A672. Gatunki ASTM A672 czerpią swoje wymagania chemiczne z odpowiedniej specyfikacji blachy kotłowej.
Wartości podano w procentach wagowych. Limity węgla podane poniżej opierają się na grubości blachy nieprzekraczającej 25 mm, chyba że zaznaczono inaczej.
| Typ ASTM A672 | Odpowiadająca blacha | C maks. % | Mn % | P maks. % | S maks. % | Si % |
|---|---|---|---|---|---|---|
| B60 | ASTM A515 Gr.60 | 0.24 | 0.90 maks. | 0.025 | 0.025 | 0.15–0.40 |
| B65 | ASTM A515 Gr.65 | 0.28 | 0.90 maks. | 0.025 | 0.025 | 0.15–0.40 |
| B70 | ASTM A515 Gr.70 | 0.31 | 1.20 maks. | 0.025 | 0.025 | 0.15–0.40 |
| C60 | ASTM A516 Gr.60 | 0.21 | 0.60–0.90 | 0.025 | 0.025 | 0.15–0.40 |
| C65 | ASTM A516 Gr.65 | 0.24 | 0.85–1.20 | 0.025 | 0.025 | 0.15–0.40 |
| Typ ASTM A672 | Odpowiadający typ blachy | Wytrzymałość na rozciąganie MPa | Granica plastyczności min. MPa | Wydłużenie w 50 mm min. |
|---|---|---|---|---|
| B60 | ASTM A515 Gr.60 | 415–550 | 220 | 25% |
| B65 | ASTM A515 Gr.65 | 450–585 | 240 | 23% |
| B70 | ASTM A515 Gr.70 | 485–620 | 260 | 21% |
| C60 | ASTM A516 Gr.60 | 415–550 | 220 | 25% |
| C65 | ASTM A516 Gr.65 | 450–585 | 240 | 23% |
![]()
![]()
![]()
![]()
O: producent, możemy również handlować.
O: Ogólnie rzecz biorąc, jest to 10-15 dni, jeśli towary są w magazynie, lub 30-40 dni, jeśli towary nie są w magazynie, w zależności od ilości.
O: Tak, możemy zaoferować próbkę bezpłatnie, ale musisz pokryć koszt frachtu.
O: Płatność=2000 USD, 30% T/T z góry, saldo przed wysyłką.
Jeśli masz inne pytanie, skontaktuj się ze mną.