| MOQ: | 1 tona |
| Cena: | 800-1000 USD/Ton |
| standardowe opakowanie: | W wiązkach lub w drewnianych skrzyniach. |
| Okres dostawy: | 20-30 dni na produkty |
| metoda płatności: | L/C, D/A, D/P, T/T |
| Wydajność dostaw: | 60000 ton / ton rocznie |
![]()
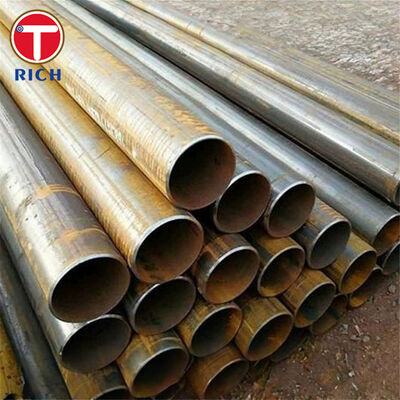
BS 6323-5 electric resistance welded and induction welded steel tubes are carbon steel mechanical tubes manufactured from steel strip by continuous electric resistance welding or high-frequency induction weldingSpecyfikacja została opracowana dla zastosowań motoryzacyjnych, mechanicznych i inżynierskich, w których kontrolowana jest średnica zewnętrzna, grubość ściany, jakość spawania, właściwości mechaniczne,i kształtowania są wymagane.
BS 6323-5:1982 obejmuje klasy ERW1, ERW2, ERW3, ERW4 i ERW5 o stopniowo wyższych poziomach wytrzymałości.lub znormalizowane warunki dostawy zgodnie z wymaganym procesem produkcji i końcowymi właściwościami mechanicznymi.
BS 6323-5:1982 jest wycofaną normą brytyjską. Została wycofana w dniu 24 czerwca 2003 r. i zastąpiona głównie przez BS EN 10305-3, BS EN 10305-5 i BS EN 10296-1.Do części samochodowych zamiennych lub starszych, BS 6323-5 materiał może być nadal określony, jeżeli wymaga tego oryginalny rysunek, specyfikacja klienta lub zatwierdzony wykaz materiałów.
| Pozycja | Specyfikacja |
|---|---|
| Produkt | Włókna ze stali spawanej o oporze elektrycznym / spawana indukcyjnie |
| Materiał | Stal węglowa |
| Standardowy | BS 6323-5:1982 |
| Wyniki | ERW1, ERW2, ERW3, ERW4, ERW5 |
| Proces produkcji | Włókna i osprzęty z żeliwa lub stali |
| Typowa średnica zewnętrzna | 6-350 mm |
| Typowa grubość ściany | 1-30 mm |
| Długość | 1-12 m, dostosowywalne |
| Sekcja poprzeczna | Głównie okrągłe; przebicia specjalne podlegające umowie o produkcji |
| Tolerancja grubości ściany | T ≤ 3 mm: ±10%; T > 3 mm: ±8%, w stosownych przypadkach z wyłączeniem strefy spawania |
| Tolerancja nadmiernej dawki | W zależności od średnicy i warunków dostawy; np. do 20 mm OD: ±0,12 mm w warunkach KM |
| Prawość | W przypadku OD > 16 mm: maksymalnie 2 mm na metr; całkowite odchylenie zwykle nie przekracza 0,2% długości rur |
| Warunki powierzchni | Wykończenie młyńskie, lekko olejne, marynowane/olejne lub inne uzgodnione wykończenie ochronne |
| Obsługa cieplna | Wyroby z tworzyw sztucznych, z tworzyw sztucznych lub z tworzyw sztucznych |
| Stan końcowy | Pozostałe, z wyłączeniem: |
| Inspekcja | Kontrola wymiarów, badania rozciągania i stosowne badania technologiczne |
| Dokument kontroli | EN 10204 3.1 dostępny, jeżeli jest określony na etapie zamówienia |
| Średnica zewnętrzna | Tolerancja nadmiernej dawki |
|---|---|
| ≤ 20 mm | ± 0,12 mm |
| > 20-30 mm | ± 0,15 mm |
| > 30-50 mm | ±0,20 mm |
| > 50-70 mm | ± 0,25 mm |
| > 70-90 mm | ± 0,30 mm |
| > 90-110 mm | ± 0,35 mm |
| > 110-130 mm | ± 0,45 mm |
| > 130-150 mm | ± 0,55 mm |
| > 150-170 mm | ± 0,65 mm |
| > 170 mm | ± 0,75% dawki dozoru |
Pięć klas ERW zapewnia strukturalny zakres właściwości mechanicznych.umożliwiające wybór materiału w zależności od obciążenia kształtującego, wytrzymałość konstrukcyjna i konstrukcja części.
Rury spawane zapewniają wyższą wytrzymałość generowaną przez proces formowania rur, podczas gdy wyżarzenie lub normalizacja zmniejsza pozostałe naprężenie formowania i poprawia elastyczność.Rozróżnienie to jest ważne, gdy rurka będzie następnie poddać się gięcia, kształtowanie końcówek, obróbkę, spłaszczanie, spawanie lub lutowanie.
Krawędzie taśm są ciągle łączone przez opór lub podgrzewanie indukcyjne bez konwencjonalnego metalu wypełniającego.i usunięcie złowieniowych wierzchołków zapewnia ciągłe połączenie wzdłużne odpowiednie do produkcji mechanicznej.
W przypadku części mechanicznych w przemyśle motoryzacyjnym i wytworzonym nie wystarcza sama nominalna wytrzymałość na rozciąganie.Rurka może spełniać wymagania chemiczne, a jednocześnie ulegać awarii podczas gięcia, jeśli jakość spawania lub wprowadzenie ciepła są niespójne.
W związku z tym produkcję można kontrolować poprzez przygotowanie krawędzi paska, monitorowanie prądu spawania, kontrolę wiązki spawania, inspekcję wymiarową oraz reprezentatywne badania spłaszczenia lub formowania.Do części o poważnych deformacjachPrzed produkcją należy podać planowany promień gięcia i następną operację formowania, aby można było wybrać odpowiednią klasę i warunki dostawy.
Obróbka cieplna może zmieniać średnicę, jajowłosć, prostość i właściwości mechaniczne rur.Jest to szczególnie ważne dla nabywców obróbki rury lub wprowadzenia go do ściśle tolerowanych zespołów.
W związku z tym wymiary należy określić wraz z wymaganym warunkiem dostawy.podczas gdy rurki poddane obróbce cieplnej GKM/GZF lub NKM/NZF są oceniane przy użyciu klasy tolerancji mającej zastosowanie do ostatecznego stanu poddanego obróbce cieplnejOstateczna inspekcja OD, grubości ściany, prostoty i długości odbywa się po określonej obróbce termicznej, zamiast polegać wyłącznie na wymiarach przedobróbki.
BS 6323-5:1982 został wycofany, ale wiele ustalonych rysunków samochodowych i maszyn nadal odnosi się do klas ERW1-ERW5.
W przypadku wcześniejszych zamówień specyfikacja materiału powinna pozostać identyfikowalna do normy BS 6323-5, jeżeli jest to wymagane umownie.lub BS EN 10296-1 należy ocenić w zależności od kształtu rurki, dokładność wymiarowa, warunki dostarczania i zamierzone zastosowanie.obróbka cieplna, oraz wymagania dotyczące badań powinny zostać również poddane przeglądowi.
| System standardowy | Odpowiednia norma | Zakres |
|---|---|---|
| B.S. | BS 6323-5 | Rury stalowe spawane indukcyjnie, do celów motoryzacyjnych, mechanicznych i inżynieryjnych |
| Działalność | EN 10305-3 | Pozostałe wyroby ze stali niestopowej |
| Działalność | EN 10305-5 | Pozostałe wyroby ze stali nierdzewnej |
| Działalność | EN 10296-1 | Pozostałe wyroby ze stali nierdzewnej |
| ASTM | ASTM A513 | Rury mechaniczne spawane elektrycznym oporem z węgla i stali stopowej |
| JIS | JIS G3445 | Rury z stali węglowej do celów konstrukcyjnych maszyn |
| GB | GB/T 6728 | Profili konstrukcyjnych z stali, wykonane na zimno; stosowane w stosownych przypadkach do spawanych profili konstrukcyjnych |
| GOST | GOST 10704 / GOST 10705 | Włókna z żeliwa i stali |
Specyficznym zastosowaniem jest rurowaty element krzyżowy stosowany w ramie fotelika samochodowego.
Komponent wymaga kontrolowanej średnicy zewnętrznej dla pozycjonowania urządzenia i części do sprzężenia, wystarczającego wydłużenia do gięcia i formowania końcówki, wielokrotnej integralności spawania podczas deformacji,i odpowiednią wytrzymałość na rozciąganie i wydajność do wytrzymania obciążeń roboczych.
W zależności od konstrukcji konstrukcji siedzenia, średnicy rury, grubości ściany, promień zgięcia można wybrać klasy BS 6323-5 o niższej i średniej wytrzymałości, takie jak ERW1, ERW2 lub ERW3,i wymagana wytrzymałość po formowaniuMożna rozważyć warunki podgrzewania lub znormalizowanego dostarczania, gdy wymagane jest silne formowanie.
| Klasa | C Maks. % | Si Max. % | Mn Maks. % | P Max. % | S Maks. % |
|---|---|---|---|---|---|
| ERW1 | 0.13 | / | 0.60 | 0.050 | 0.050 |
| ERW2 | 0.16 | / | 0.70 | 0.050 | 0.050 |
| ERW3 | 0.20 | 0.35 | 0.90 | 0.050 | 0.050 |
| ERW4 | 0.25 | 0.35 | 1.20 | 0.050 | 0.050 |
| ERW5 | 0.23 | 0.50 | 1.50 | 0.050 | 0.050 |
| Klasa | Minimalna siła wydajności Re, MPa | Minimalna wytrzymałość na rozciąganie Rm, MPa | Minimalne wydłużenie A, % |
|---|---|---|---|
| ERW1 | 155 | 280 | 25 |
| ERW2 | 195 | 320 | 25 |
| ERW3 | 215 | 360 | 24 |
| ERW4 | 235 | 410 | 22 |
| ERW5 | 340 | 490 | 20 |
Dla porównania, stan KM jako spawany zapewnia różne poziomy właściwości mechanicznych z powodu procesu formowania i spawania.
| Klasa | KM Minimalna wytrzymałość wydajności, MPa | KM Minimalna wytrzymałość na rozciąganie, MPa | Minimalne wydłużenie D/t ≤ 20, % | Minimalne wydłużenie D/t > 20, % |
|---|---|---|---|---|
| ERW1 | 200 | 300 | 10 | 20 |
| ERW2 | 250 | 340 | 8 | 15 |
| ERW3 | 300 | 400 | 7 | 12 |
| ERW4 | 350 | 450 | 6 | 10 |
| ERW5 | 420 | 420 | 6 | 8 |
![]()
![]()
![]()
![]()
A: producent, może też handlować.
A: Ogólnie rzecz biorąc, to 10-15 dni, jeśli towary są na magazynie, lub to 30-40 dni, jeśli towary nie są na magazynie, to zależy od ilości.
A: Tak, możemy zaoferować próbkę za darmo, ale musimy zapłacić koszty frachtu.
Płatność <= 2000USD, 100% z góry. Płatność>= 2000USD, 30% T/T z góry, saldo przed wysyłką.
Jeśli masz inne pytania, pls nie wahaj się skontaktować ze mną.